

I malings- og belægningsindustrien fører pigment-"klumpning" til dårlig farveudvikling og overfladefejl. Vores industrielle High Shear Mixer er specielt designet til dispersioner med højt faststofi...
READ MORE
Hvordan maling fremstilles: Trin-for-trin guide til malingproduktionsprocessen
En malerfabrikschef i Ningbo åbnede den foregående uges produktionslog og fandt et velkendt problem: batch 2417 og batch 2418 brugte den samme formel, de samme pigmentpartier og de samme procesregistreringer, men alligevel viste nedsættelsen fra batch 2418 lavere farvestyrke og en grovere slibning. Problemet var ikke ingredienserne. Det var måden, hvorpå sprednings- og sænkningstrinene blev udført.
Fremstilling af maling er en kontrolleret sekvens af dispergering, blanding, testning og påfyldning. En stabil, ensartet belægning opnås, når hvert trin udføres med det korrekte udstyr og procesparametre. Denne artikel forklarer, hvordan maling fremstilles i et typisk kommercielt anlæg, hvilke procestrin der betyder mest, og hvilket blandings- og opbevaringsudstyr der fungerer bedst på hvert punkt.
Et blik på malingfremstilling: Fire kontrollerede stadier
Uanset om et anlæg producerer arkitektoniske malinger, industrielle primere eller bilbelægninger, følger produktionssekvensen den samme struktur. De fire trin nedenfor forekommer i stort set alle malingsfremstillingsprocesser.
| Scene | Hovedformål | Typisk udstyr | Proces tid |
|---|---|---|---|
| 1. Pigmentspredning | Bryd pigment agglomerater ned til en målfinhed | Højforskydningsblander, perlemølle | 30-90 min |
| 2. Svigt | Tilsæt harpiks, opløsningsmidler og additiver for at nå den endelige viskositet | Blandetank med anker eller turbineomrører | 20-60 min |
| 3. Kvalitetstest | Bekræft finhed, viskositet og farvestyrke | Hegman måler, Brookfield viskosimeter | 15-45 min |
| 4. Påfyldning og opbevaring | Pak færdig maling og bevar dens stabilitet | Påfyldning af hoved-, holde- og lagertanke | Kontinuerlig |
Tabellen ovenfor opsummerer det overordnede flow. De følgende afsnit forklarer hvert trin i praktiske termer, med særlig opmærksomhed på de udstyrsbeslutninger, der påvirker batch-til-batch-konsistensen.
Trin 1: Pigmentdispersion
Pigmenter ankommer til malingsanlægget som fine pulvere, men de primære partikler er naturligt samlet i agglomerater. I den leverede tilstand måler disse klynger almindeligvis 50-100 mikron eller mere . I en færdig maling skal pigmentpartikler normalt reduceres til 15-30 mikron rækkevidde , og nogle gange finere til højglans finish.
Dispersion er den mekaniske proces, der bryder disse agglomerater fra hinanden. Det involverer tre ting, der sker på én gang: befugtning af pigmentoverfladen med bindemiddelopløsningen, påføring af forskydning for at adskille klyngerne og stabilisering af de adskilte partikler, så de ikke re-agglomererer under resten af processen.
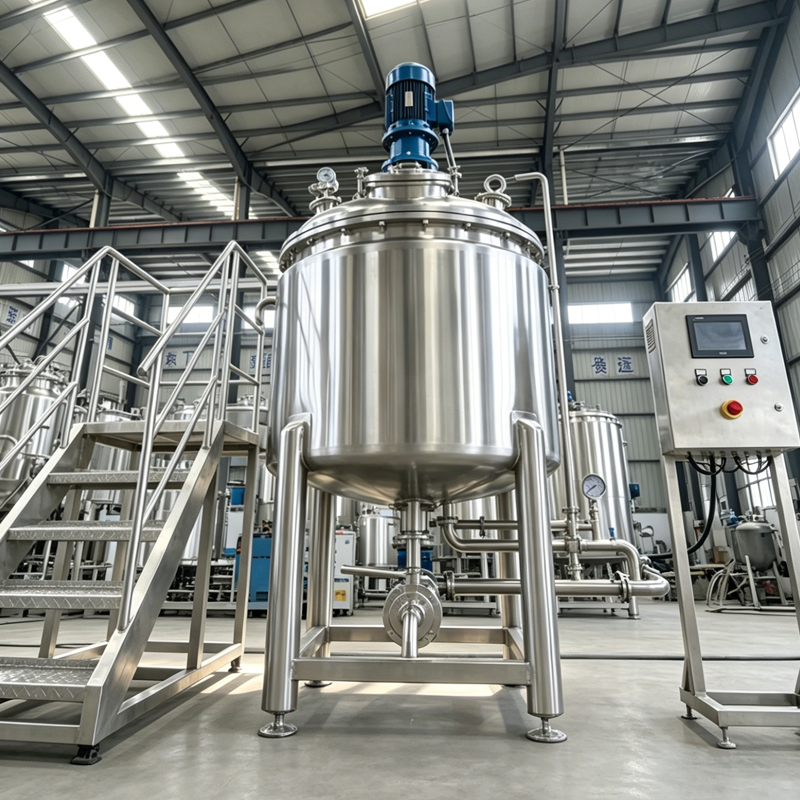 Industriel High Shear Mixer til Pigment Dispersion Denne mixer bruger en motor med højt drejningsmoment og en specialiseret dispersionsskive til at bryde pigmentagglomerater, hvilket sikrer ensartet farve og glat finish i malings- og belægningsapplikationer med højt fast indhold. Se produkt →
En rotor-stator mixer giver den mekaniske energi, der er nødvendig for dette trin. Rotoren roterer med høj hastighed inde i en stationær stator, hvilket genererer spidshastigheder på ca 20-50 m/s . Gyllen trækkes ind i statoren og udstødes med høj hastighed, hvilket frembringer hydrauliske forskydnings- og kollisionskræfter, der splitter agglomerater i individuelle pigmentpartikler.
Til malingsanlæg, der opgraderer fra simple skovlomrørere til specialbygget dispersionsudstyr, kan en dedikeret industriel højforskydningsblander til pigment- og malingslibning forkorte dispergeringstiden fra timer til minutter, samtidig med at den producerer en synligt mere ensartet møllebase.
Typiske spredningsparametre for en kommerciel farvebatch
- Rotorspidshastighed: 20-50 m/s, afhængig af pigmenthårdhed og bindemiddelsystem
- Batchtemperatur: Hold under 50-60°C for at begrænse opløsningsmiddelfordampning og harpiksnedbrydning
- Dispergeringstid: 30-90 minutter pr. batch, verificeret med en Hegman-måler
- Finhedsmål: Hegman skala 6-7, svarende til ca. 15-25 mikron for de fleste industrimalinger
Fase 2: Lad-Down og blanding
Når pigmentet er fuldstændigt dispergeret, overføres den koncentrerede møllebase til en blandetank. De resterende formelkomponenter tilsættes her: harpiksopløsninger, opløsningsmidler, skumdæmpende midler, befugtningsmidler, biocider og tixotrope fortykningsmidler. Dette trin kaldes let-down, og det bestemmer den endelige viskositet, flowadfærd og påføringsegenskaber for malingen.
Rækkefølgen, hvori ingredienserne tilsættes, har betydning. Hvis harpiksen hældes i for hurtigt, kan lokaliseret udfældning danne små geler eller pletter, der er svære at sprede igen. En typisk let-down-sekvens ser sådan ud:
- Start omrøreren ved lav hastighed og fyld møllebasen i blandetanken.
- Tilsæt harpiks og blødgøringsmiddel i en jævn strøm, ikke som en enkelt hældning.
- Indfør langsomt opløsningsmidler, mens du holder øje med batchtemperaturen for at undgå afkogning.
- Bland tilsætningsstoffer med skumdæmpere tidligt i cyklussen og fortykningsmidler nær slutningen.
- Afslut med et kort homogeniseringspas for at stabilisere dispersionen før prøveudtagning.
Vandbaserede malinger er særligt krævende under nedslidning. De er emulsioner, hvilket betyder, at overdreven forskydning kan bryde dråberne og destabilisere hele partiet. En SS316L homogenisatortank til stabile kemiske emulsioner giver malingsproducenten kontrolleret forskydning på dette trin, med tilstrækkelig fleksibilitet til at håndtere både lavviskositet og højfaststofformuleringer.
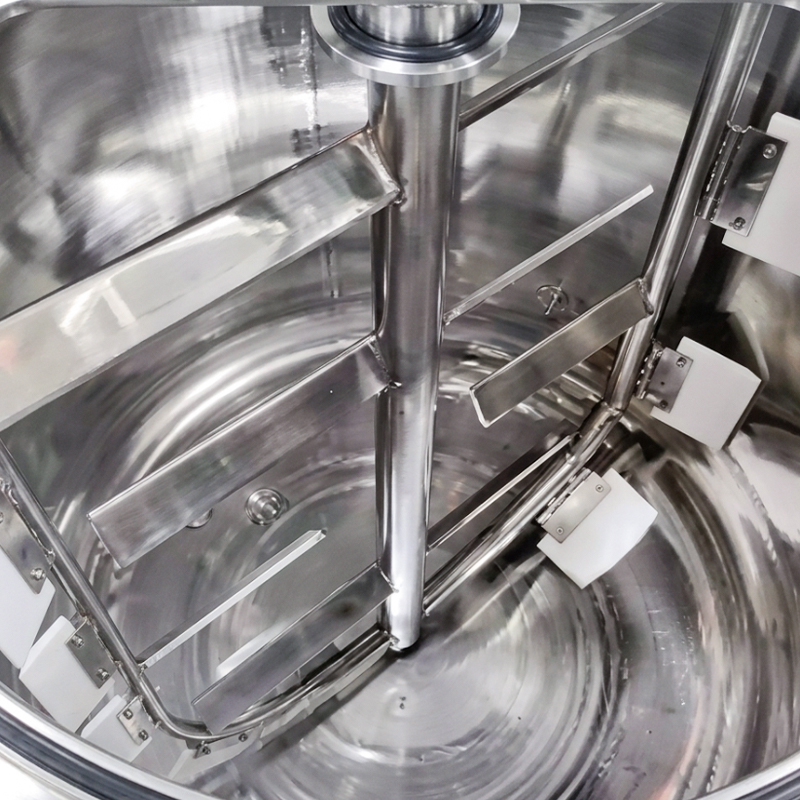 SS316L Homogenisatortank til reaktive emulsioner Bygget med korrosionsbestandigt 316L rustfrit stål og en højtydende homogenisator, forhindrer denne tank metalforurening og passer til krævende kemisk blanding, polymermodifikation og høj renhedsbehandling. Se produkt →
Blandetankens design har lige så stor betydning som omrøringshastigheden. Forskellige omrørergeometrier skaber meget forskellige strømningsmønstre, og den rigtige konfiguration forhindrer døde zoner, hvor ublandet materiale samler sig nær tankbunden. For et praktisk overblik over, hvordan blandetanke fungerer, og hvilke konfigurationer der passer til forskellige processer, se vores artikel om hvad er en blandetank .
Trin 3: Kvalitetstest
Før maling sendes til påfyldningslinjen, skal hver produktionsbatch bestå et lille sæt proceskontroltest. Disse tests kræver ikke et komplet analytisk laboratorium; de er designet til at fange de mest almindelige batch-defekter på få minutter.
- Finhed af slibning: målt med en Hegman-måler. Målet for industrimalinger er typisk 6-7, hvilket svarer til cirka 15-25 mikron.
- Viskositet: målt med et Brookfield rotationsviskosimeter. Flydende maling varierer normalt fra 1 til 30 poise (100-3000 mPa·s) ved 25°C.
- Tæthed: bekræfter, at pigment- og bindemiddelforhold er inden for specifikationerne.
- Farvestyrke: en udtrækning sammenlignes med en godkendt referenceprøve fra det tidligere accepterede parti.
- Tørretid: et hurtigt filmudtrækningstjek bekræfter, at hærdeprofilen ikke har ændret sig.
Hvis en batch ikke består nogen af disse tests, er den sædvanlige korrigerende handling at returnere den til sænkningstanken for en viskositetsjustering eller en ekstra dispersion. Maling, der svigter på finheden af slibning, kan ikke bare filtreres; partiklerne vil dukke op igen efter filtrering, så den korrekte reaktion er endnu en passage gennem højforskydningsudstyret.
Trin 4: Påfyldning og opbevaring
Efter kvalitetsgodkendelse passerer maling gennem et filter, typisk 100 til 200 mikron, og bevæger sig derefter til påfyldningslinjen. Påfyldningsbeholderen skal hele tiden holde malingen forsigtigt omrørt. Hvis pigmenter får lov til at bundfælde, vil de første beholdere være tyndere end de sidste, og hele partiet vil blive bedømt som defekt, selvom det har bestået laboratorietests.
Færdig maling er pakket i beholdere, der spænder fra 1-liters dåser til 200-liters tromler, eller opbevares i tanke før forsendelse. Omhyggelig håndtering under påfyldning bevarer den tidligere opnåede konsistens ved dispergering og nedsænkning.
Valg af det rigtige udstyr til malingfremstilling
Når et anlæg udvider kapaciteten eller skifter fra en farvefamilie til en anden, for eksempel fra opløsningsmiddelbaseret industriel emalje til vandbaseret arkitektonisk belægning, skal udstyrsopstillingen revurderes. Tabellen nedenfor sammenligner de tre mest almindelige udstyrsvalg i malingsproduktion.
| Udstyrstype | Bedst til | Viskositetsområde | Typisk batchstørrelse |
|---|---|---|---|
| Højforskydnings rotor-stator mixer | Pigmentdispersion, fremstilling af møllebase | 100-50.000 mPa·s | 500-5.000 L |
| Homogenisator tank | Vandbaserede malinger, emulsionsstabilisering | 200-10.000 mPa·s | 200-3.000 L |
| Blandebeholder med åben top | Nedslidning, generel blanding, fleksibilitet i små partier | 50-5.000 mPa·s | 500-5.000 L |
Til produktionslinjer, der håndterer opløsningsmiddelbaserede malinger og formuleringer med middel viskositet, tilbyder en åben beholder med variabel hastighed fleksibel blandingskapacitet til en moderat kapitalomkostning. Den højhastigheds-open-top kemikalieblandebeholder er et praktisk eksempel, designet til at håndtere både dispergerings- og sænkningsopgaver i en enkelt tank.
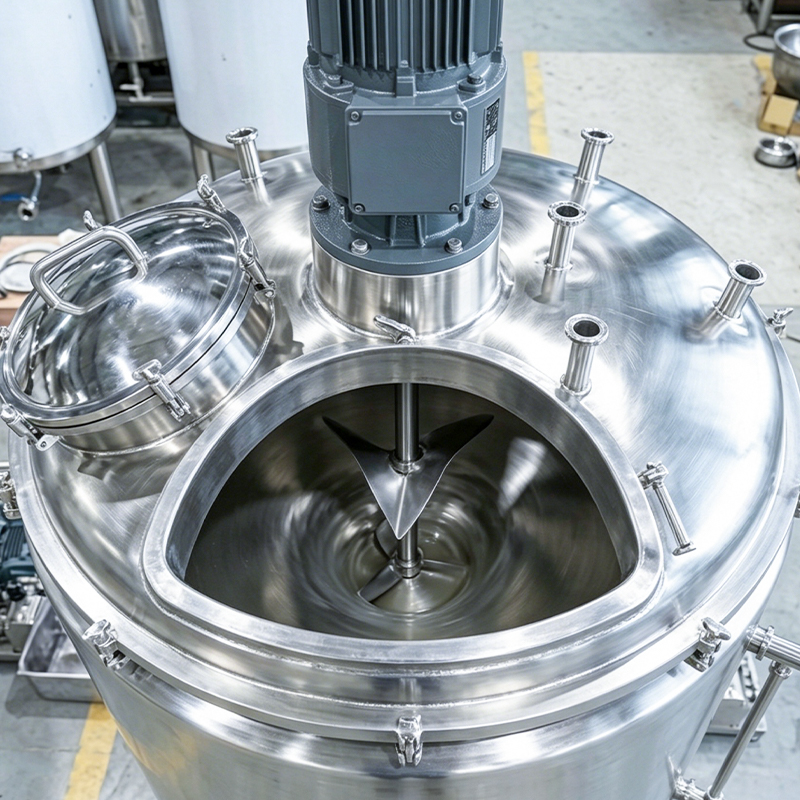 Højhastigheds-beholder med åben top til kemisk blanding Med pumpehjul med variabel hastighed op til 960 RPM og et åbent design, inkorporerer denne beholder hurtigt pulvere og håndterer pigmentspredning og aggressiv væskeblanding med forstærket konstruktion. Se produkt →
Praktiske udvælgelseskriterier
- Konstruktionsmateriale: SS304 er almindeligt for opløsningsmiddelbaserede malinger; SS316L foretrækkes til vandbaserede systemer og kloridholdige additiver.
- Opvarmning eller afkøling med kappe: Påkrævet, når viskositeten skal kontrolleres under dispergering og sænkning.
- Clean-in-place-kapacitet: reducerer omskiftningstiden, når der skiftes mellem farver eller produktfamilier.
- Tankkapacitet kontra batchstørrelse: tillad mindst 15-20% headspace til opløsningsmiddeltilsætning og forskydningsinduceret sprøjt.
- Hastighedskontrol: Drev med variabel frekvens gør det muligt for én tank at gå fra blanding med lav forskydning til dispersion med høj forskydning.
Fremstilling af maling ser simpel ud udefra: bland pigment, harpiks og opløsningsmiddel, og pak derefter resultatet ind. I praksis stiller hvert trin, fra dispergering og nedskæring til test og påfyldning, forskellige mekaniske krav til udstyret. Batch-konsistensen bestemmes mindre af formlen alene end af, hvor godt blandings- og dispersionsudstyret matcher pigmentsystemet, viskositetsområdet og produktionsskalaen.
Hvis du planlægger en ny malingsproduktionslinje, opgraderer et eksisterende anlæg eller tilføjer dispergeringskapacitet, hjælper det at diskutere processen med en udstyrsleverandør, som kan matche tanke, omrørere og højforskydningsblandere til dine specifikke formuleringer. Kontakt os for at gennemgå dine projektkrav.
Nyheder
-
-
Opnåelse af en holdbarhed på 6-12 måneder for mejeriprodukter ved stuetemperatur kræver præcis UHT-behandling (137°C-142°C) efterfulgt af hurtig afkøling for at bevare smagen. Vores UHT T...
READ MORE -
For avancerede produkter til personlig pleje er mikrobiel vækst i sprækker og ujævn fordeling af overfladeaktive stoffer kritiske kvalitetsrisici. Denne Sanitære Single Wall Agitated Tank har en fu...
READ MORE -
Specialiserede produktionsserier, såsom smagsstoffer eller koncentrerede tilsætningsstoffer, kræver ofte en dedikeret rensesløjfe for at undgå at forurene hovedsystemet. Vores tilpassede Single-Tan...
READ MORE -
Budgetbegrænsninger bør ikke kompromittere fødevaresikkerheden. Denne billige sanitære CIP-enhed tilbyder en rengøringsløsning med høj renhed uden automatiseringens høje pris. Ved at bruge højkvali...
READ MORE -
I mikrobryggerier, hvor pladsen er begrænset, er en fast CIP-station ofte upraktisk. Dette bærbare manuelle CIP-system er designet med et smalt fodaftryk til at passe gennem standarddøre og naviger...
READ MORE
YME Udstyr
-
Hurtigt Links
Hjem Produkter Om Løsning Service Nyheder Kontakt -
Produkter Kategori
Blandetanke Lagertanke Gæringstanke Bryggeudstyr CIP rengøringssystemer Pasteurisatorer Nøglefærdige løsninger til drikkevarer og mejeriprodukter
-
-
Velkommen til Besøg os
No. 15 Yinghua Road, Chengdong Industrial Park, Daxu Town, Xiangshan County, Ningbo City, Zhejiang-provinsen, Kina -
Ring Os
• Mob: +86 0574 6583 9268 -
Kontakt Os online
• info@ymeequipment.com
Copyright © YME Equipment Co., Ltd. Alle rettigheder forbeholdes.
OEM/ODM Producent af flydende procesudstyr
Leverandør af bryggeriudstyr
